


Direkte svar
For at fremstille brugerdefinerede koblingskomponenter ud fra en teknisk tegning, skal du først aftale et kontrolleret design, der definerer sammenkoblingsgrænseflader, materialer, færdige dimensioner og driftspligt. Gennemgå fremstillingsevnen, før du laver prøver. Brug prototyper til at besvare designspørgsmål, inspicere produktionshensigtsførste artikler i forhold til de frigivne krav, og godkend kun batchproduktion, efter at proces- og acceptregistreringerne er aftalt. En prøve, der passer til én maskine, er ikke bevis for gentagelig produktion.
Hos Dongzhou anbefaler vi at se på den komplette forbindelse, før du strammer tolerancerne på den ene del. En gaffel har brug for sit parringsøje og -stift. En gevindstangsende kræver en defineret justeringsposition. Et kugleled har brug for plads til at artikulere og et specificeret fastholdelsesarrangement. Disse forhold bestemmer, hvad fabrikken skal lave, og hvad køberen skal godkende.
Vorestilpasset sammenkoblingsservicedækker ikke-standardforbindelsesdele lavet efter kundetegninger eller prøver. Vores produktsortiment omfatter gaffelspidser, stangender, kugleled og kugleledssamlinger. Godkendelsesmetoden nedenfor gælder for disse mekaniske forbindelser og deres tilhørende stifter og monteringsdele.
Tjek, om kravet virkelig har brug for en tilpasset del
Begynd med den nærmeste katalogmodel. En anden gevindstigning eller længere gaffel er muligvis allerede en offentliggjort mulighed. En ny pin-center placering, usædvanlig parring kuvert eller ændret fugekonstruktion kan kræve en separat tegning og gennemgang.
For eksempel DongzhousFK gaffelbordviser FK 8X16 med M8×1,25 og FK 8X16 FG med M8×1. Deres nominelle gevinddiameter er den samme; deres pladser er forskellige. Bestilling af en "M8 gaffel" efterlader en funktionel grænseflade uløst. At vælge en eksisterende fin-pitch variant er en anden indkøbsopgave end at designe en ny gaffel.
Skriv katalogreferencen ved siden af de foreslåede ændringer, og definer derefter forsyningsgrænsen. Køber du en gaffel alene, en gaffel med stift og holder eller et samlet led? Dongzhous FK-side tilbyder samlinger med stifter, bolte eller låseringer på forespørgsel. Det gør ikke hvert fotograferet tilbehør til en del af enhver ordre.
For den detaljerede inputpakke, brug voresbrugerdefineret gaffel og stangende RFQ guide. Opgaven her er at føre disse input gennem godkendelsesbeslutningerne i stedet for at stoppe ved et tilbud.
Gennemgå de installerede grænseflader før den udvendige form
En fremstillingstegning definerer tilladt variation. En samlingsvisning forklarer, hvorfor denne variation er vigtig. Send både, når delen fungerer i en forbindelse, og identificer tegningsrevision, enheder og dokumentprioritet. Hvis PDF- og CAD-modellen er uenige, skal du løse konflikten, før bearbejdning eller værktøj begynder.
ASME'erY14.5 dimensionerings- og tolerancestandarddefinerer sproget til at kommunikere geometriske krav på tegninger og modeller. Angiv det gældende tegnesystem og udgave. En leverandør bør ikke skulle vælge fortolkningen af et datum eller positionskrav ud fra konteksten.
| Forbindelse | Hvad tegningen skal løse | Hvilken godkendelse skal verificere |
|---|---|---|
| Gaffel, parringsøje og nål | Pasform til hul/stift; gaffelgab og øjenbredde; justering af huller; brugbar pinlængde; holdergrænseflade | Samling uden tvungen forvrængning, aftalt aksial frigang, stiftsæde og fastholdelse |
| Justerbar stang-ende forbindelse | Fuld tråde og hånd; pivot-center afstand ved en angivet indstilling; justeringsområde og minimum indgreb | Længde og låsning ved den specificerede indstilling, plus frigang gennem den nødvendige bevægelse |
| Kugleledssamling | Grænseflader med studs og sokkel; monteringsgeometri; artikulationskonvolut; fastholdelse og serviceadgang | Korrekt montering, uhindret kørsel og de aftalte fastholdelses-/funktionskontroller |
| Stemplet samlingsbeslag | Monteringsmønster og siddeflade; dannet geometri; pivot placering; fri eller tilbageholdt måletilstand | Fugecentret i den aftalte inventar eller monteringstilstand efter formning og efterbehandling |
En mindre tolerance er kun nyttig, hvis den styrer fejlen
En stramt kontrolleret huldiameter vil ikke korrigere to gaffelhuller, der er forkert justeret. En præcis udvendig længde vil heller ikke definere drejnings-centerafstanden af et led med justerbare gevindender. Marker de funktionelle egenskaber, deres relationer og måletilstanden, før du beslutter, hvilke tolerancer der skal være snævrere.
Vores anbefaling fra fabrikken er at spørge, hvor en mislykket pasform først ville dukke op. Ville stiften nægte at komme ind? Ville øjet binde sig mellem gaffelfladerne? Ville koblingen løbe tør for justering? Vi ville bruge disse svar til at prioritere tegningsgennemgangen i stedet for at anvende den strammeste tilgængelige tolerance til hver dimension.
Hold materialer og overfladebehandlinger på komponentniveau. En rustfri gaffel angiver ikke dens stift, clips eller lejeindsats. Definer den færdige pasform eksplicit, inklusive enhver belægning på parrende overflader. Beskriv også kraftretning, spidsbelastninger og gentagne belastninger, bevægelse, eksponering og konsekvenserne af svigt. En dimensionsrapport kan ikke i sig selv validere udmattelseslevetid eller en applikationsbelastning.
En gennemgang af gaffelpasning, der afslører to forskellige problemer
Overvej en illustrativ brugerdefineret gaffelsamling. Designteamet foreslår følgende færdige dimensioner: en boring fra 10,00 til 10,04 mm, en stift fra 9,96 til 9,98 mm, en gaffelafstand fra 20,20 til 20,40 mm og en parringsøjebredde fra 19,90 til 20,10 mm. Disse er antaget design input til beregningen, ikke Dongzhou katalogtolerancer eller kundetestresultater.
Tjek grænserne, ikke kun de nominelle mål
Den diametrale spillerum er boringsdiameteren minus stiftdiameteren. Dens værst tænkelige grænser er:
Minimum: 10,00 − 9,98 =0,02 mm
Maksimum: 10,04 − 9,96 =0,08 mm
Den samlede aksiale frigang mellem øjet og de to indvendige gaffelflader er gaffelspalten minus øjets bredde:
Minimum: 20.20 − 20.10 =0,10 mm
Maksimum: 20,40 − 19,90 =0,50 mm
Det er forskellige kontroller. De første skærme passer til diameteren; den anden skærmer breddestakken. Ingen af dem beviser acceptabel bevægelse, huljustering, fastholdt stifts geometri eller ydeevne under belastning.
Hvad ændres, hvis målene gælder før plettering?
For en anden beregning, antag, at både boringsoverfladen og stiftoverfladen modtager en ensartet aflejret belægning på 0,010 mm tyk pr. overflade. Antag ingen maskering eller post-coating dimensionering. Borediameteren falder med 0,020 mm og stiftdiameteren øges med 0,020 mm, så den diametrale spillerum falder med 0,040 mm.
Det oprindelige 0,02 til 0,08 mm interval ville blive−0,02 til +0,04 mm. Dens tætteste kombination har nu interferens. Belægningstykkelsen her er en antagelse, ikke en anbefalet specifikation; faktisk deponering og endelige størrelser skal etableres for den valgte proces.
Vi anbefaler, at du løser kravet til færdigstørrelse med designeren og derefter gennemgår maskering, bearbejdningsgodtgørelser eller efterbelægning, hvor det er relevant. En udvidelse af hullet uden godkendelse kan genoprette samlingen, mens der skabes for stort spil andre steder. Acceptabel frigang afhænger af belastning, smøring, bevægelse og påkrævet positionskontrol.
Dette eksempel forklarer også, hvorfor håndtilpasning af én prototype er et svagt godkendelsesbevis. En poleret stift kan komme ind i prøven, mens tegningen stadig tillader en interferenskombination i den næste batch. Korrektionen hører hjemme i den kontrollerede design- og produktionsrute.
Aftal hvordan delen når sin færdige stand
Design for manufacturability (DFM) betyder at gennemgå, om den foreslåede geometri, materiale og krav kan produceres og inspiceres ad den påtænkte rute. For en kobling skal du gennemgå sekvensen såvel som de individuelle operationer. Et hul, der er inspiceret før formning, repræsenterer muligvis ikke dets endelige justering; et gevind, der er inspiceret før belægning, repræsenterer muligvis ikke det leverede gevind.
Bed leverandøren om at identificere funktioner, der afhænger af værktøj, sekundære operationer eller slutmontering. Afgør, om funktionelle boringer skal dimensioneres efter formning eller efterbehandling, hvordan gevind skal beskyttes eller verificeres, og hvilke overflader der etablerer inspektionsopsætningen. Den aftalte rute skal bevare designkravet, ikke stille slække på det.

Stemplede dele har brug for en formet delbeslutning
Dongzhoustilpasset stemplingssidebeskriver kravgennemgang, matricedesign, værktøjsforsøg og justering før batchproduktion og inspektion. Denne sekvens giver en praktisk grund til at vurdere en dannet prøve, før et beslagdesign frigives.
Et fladt emne kan ikke afgøre den endelige pivotposition. Definer, hvordan beslaget sidder, og om acceptmålingen er fri eller fastholdt. Voresstemplet beslag tegnevejledningundersøger disse måletilstande i detaljer.
For en tidlig prototype lavet af en anden rute skal du registrere forskellene. En bearbejdet prototype af en fremtidig stemplet komponent kan besvare et spørgsmål om monteringsplads, men den demonstrerer ikke den formede dels geometri eller produktionsgentagelighed. Det samme gælder, når prototypemateriale eller overfladebehandling afviger fra den frigivne specifikation.
Separat designlæring fra produktionsgodkendelse
"Prøve godkendt" er for bredt, medmindre godkendelsen angiver, hvad stikprøven beviser. Brug navngivne beslutninger og vedhæft beviserne til hver enkelt. Følgende sekvens er en praktisk godkendelsesramme; købsaftalen bør definere de nøjagtige optegnelser og den nødvendige autorisation.
Slip designbasislinjen
Aftal del- og samlingstegninger, revision, stykliste, materiale- og finishkrav og de markerede funktionelle egenskaber. Luk DFM spørgsmål skriftligt. Registrer, om en anmodet ændring er et forslag eller et godkendt krav.
Brug prototypen til at besvare et specifikt spørgsmål
Definer spørgsmålet, før du laver prøven: stiftindsættelse, installationsafstand, artikulering, justering eller serviceadgang. Registrer, hvad der adskiller sig fra den påtænkte produktionsdel. Hvis en test kontrollerer bevægelse uden driftsbelastning, fastslår dens godkendelse ikke belastet ydeevne eller udmattelseslevetid.
Inspicer de første artikler, der er beregnet til produktion
Aftal hvilke faktiske materialer, værktøj, efterbehandling og monteringstrin de første artikler repræsenterer. Knyt hver målt karakteristik til den frigivne tegning og identificer de inspicerede dele. Registrer faktiske værdier og afvigelser i stedet for kun at stole på et samlet stempel. Tilføj de aftalte funktions- eller præstationstestposter, hvor kravet kræver det.
Godkend kontrol for gentagen produktion
Aftal inspektionspunkter, prøveudtagning, partiidentifikation, behandling af ikke-overensstemmende dele og optegnelser leveret med forsendelser. Hvor en pilotbatch er passende, brug den til at vurdere den påtænkte produktionsrute i stedet for en separat håndlavet prøve. Definer, hvem der kan godkende produktion, og om en eventuel accept er betinget.
Første artikelinspektion (FAI) registrerer, om identificerede indledende dele opfylder de gældende krav. Proceskapacitet stiller et andet spørgsmål: hvordan en stabil proces varierer i forhold til dens specifikationsgrænser.NISTs vejledning om proceskapacitetdefinerer kapacitet i form af en stabil proces og diskuterer de statistiske antagelser bag kapacitetsindekser. Beregn ikke et proceskapacitetsindeks såsom Cpk ud fra nogle få udvalgte prototyper eller antag en universel godkendelsestærskel uden en aftalt metode.
Gør acceptmetoden reproducerbar
Køber og leverandør skal måle den samme egenskab i samme definerede tilstand. En centerafstand til forbindelsesleddet målt med gevindenderne helt på plads er et andet resultat end afstanden ved en specificeret justeringsindstilling. Et fleksibelt beslag målt frit er forskelligt fra det beslag, der er fastholdt i et monteringsarmatur.
Aftal for hver funktionelle karakteristik dens tegningsreference, tilladte grænser, inspektionstrin og opsætning. Vælg en passende måler eller målemetode og definer acceptbeslutningen tæt på en grænse. NIST'ervejledning om måleusikkerhedforklarer, hvorfor en målt værdi er forbundet med usikkerhed; antallet af cifre på en skærm bestemmer ikke i sig selv kvaliteten af resultatet.
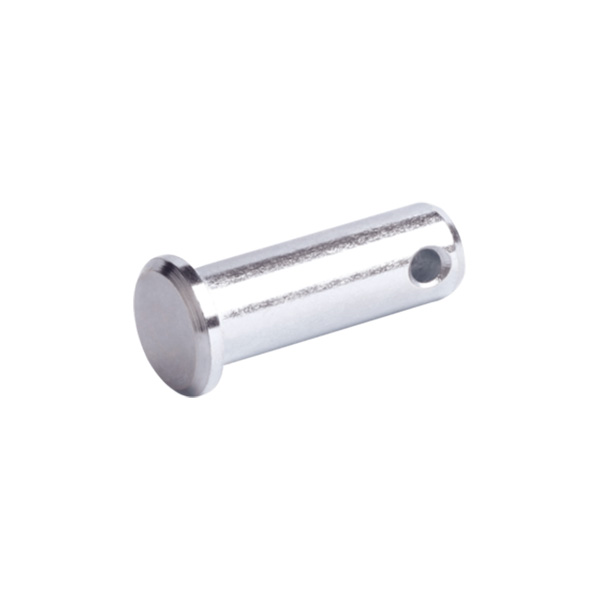
En pasformstest og en dimensionskontrol besvarer forskellige spørgsmål
Dongzhou identificerer sinPC pin rækkeviddetil brug med FK og FT gaffelsamlinger. For en skræddersyet montering skal du måle de relevante stift- og hulkarakteristika, og derefter kontrollere monteringen under de aftalte betingelser.
En frit indsat stift beviser ikke enhver dimensionsgrænse. En diameteraflæsning beviser ikke, at stiften passerer gennem den komplette gaffel-og-øje stak. Kontrollerne supplerer hinanden.
| Karakteristisk | Definer checken | Optag beviserne |
|---|---|---|
| Færdig boring og stiftpasning | Færdig tilstand, diametergrænser, metode og monteringstilstand | Faktiske størrelser, inspicerede del-ID'er og resultat af pasformstjek |
| Gevindforbindelse | Fuld forklaring, gældende målekrav og enhver specificeret indkoblingskontrol | Måler identifikation/resultat og særskilt engagement eller samling beviser |
| Pivot-center afstand | Justeringsposition, låsetilstand og målereferencer | Målt afstand og den anvendte opsætning |
| Holder og bevægelse | Udvalgt hardware, siddende tilstand, rejsekonvolut og testforhold | Samlingsidentitet, observationer og specificerede testresultater |
| Materiale og finish | Komponentspecifik specifikation, dokumentation og enhver påkrævet verifikation | Materiale-/afslutningsoptegnelser knyttet til det eller de inspicerede partier |
Vi anbefaler at opbevare en referenceprøve ved siden af de målte registreringer. En prøve hjælper med at diskutere udseende og monteringsfølelse, men den kan ikke kode alle tilladte dimensioner eller bevise kvaliteten af et uidentificeret materiale. Når prøven og tegningen er uenige, indhent en skriftlig afgørelse og opdatere de kontrollerende dokumenter.
Slip partiet med en klar grænse for ændringskontrol
En nyttig produktionsudgivelse identificerer det godkendte varenummer og revision, de accepterede første artikler og optegnelser, det leverede samlingsindhold og eventuelle uafklarede forhold. Den bør skelne fuld godkendelse fra en begrænset afvigelse for en navngiven mængde eller parti. En midlertidig koncession må ikke blive den næste ordres uskrevne specifikation.
Bevar forbindelsen mellem forsendelse og godkendelse: partiidentifikation, den relevante tegningsrevision og de materiale-, finish- og inspektionsdokumenter, der kræves af ordren. Beskyt færdige boringer, gevind og tilbageholdt hardware under håndtering og pakning i henhold til de aftalte krav. Emballage er en del af leveringsbetingelsen, ikke bevis for komponentens ydeevne.
En senere ændring kræver en konsekvensgennemgang
Ændring af en gevindstigning påvirker klart en parringsdel. Ændring af belægning, varmebehandling, holderleverandør eller formningsværktøj kan også påvirke dimensioner eller adfærd uden at ændre silhuetten. Identificer de berørte egenskaber og aftal, om nye første artikler eller yderligere test er nødvendige, før de reviderede dele sættes i produktion.
Vores anbefaling er at angive årsagen til enhver godkendelsesretur. "Nål bindes efter færdiggørelse" er mere nyttig end "prøve afvist." Knyt symptomet til kravet, ret designet eller processen, og gentag de berørte kontroller. Hvis nogen skal polere, bøje eller erstatte hardware for at opnå accept, skal den godkendte produktionsdefinition tage højde for denne operation.
Start en brugerdefineret forbindelsesgennemgang med Dongzhou
Send den aktuelle tekniske tegning og en monteringsvisning med den nærmeste katalogreference, hvor en sådan findes. Fortæl os, hvilke grænseflader der er faste, hvilke funktioner der kan ændres, hvilke komponenter ordren skal indeholde, og hvad mekanismen skal gøre. Hvis du har en prøve, skal du identificere, om det er en godkendt del, en prototype eller et feltretur.
Vorestilpasset sammenkoblingsserviceer det relevante udgangspunkt for ikke-standard mekaniske forbindelser. For formede monteringsdele skal du inkludere måletilstanden og henvise til vorestilpasset stemplingsservice. Definer det ønskede godkendelsesbevis med forespørgslen, så diskussionen dækker såvel produktionskravet som geometrien.
Lad os gennemgå forbindelsen, ikke kun omridset
Hos Ningbo Dongzhou Transmission tilbyder vi både katalogforbindelsesdele og ikke-standarddele baseret på tegninger eller prøver. Del din parringsnål, øje eller gevindgrænsefladedetaljer med tegningen. Vi kan sammenligne kravet med vores offentliggjorte sortimenter og diskutere den tilpassede geometri, forsyningsgrænse og godkendelseskrav med dig.
Diskuter din tilpassede forbindelse med DongzhouSpørgsmål før godkendelse af tilpassede tilslutningsdele
Kan en leverandør fremstille en tilpasset forbindelse ud fra en prøve alene?
En prøve kan give en startgeometri, men gentagen fremstilling kræver stadig en aftalt definition af materiale, finish, grænseflader, tilladt variation og accept. En slidt eller repareret prøve bør ikke bestemme nye nominelle dimensioner uden en designbeslutning.
Tillader prototypegodkendelse masseproduktion?
Kun hvis godkendelsen eksplicit dækker den påtænkte produktionsdefinition og dens påkrævede dokumentation. En prototype lavet med erstatningsmateriale, en anden rute eller håndtilpasning kan besvare et designspørgsmål uden at validere gentagen fremstilling.
Skal alle tilpassede koblingsordrer kræve en kapacitetsundersøgelse?
Ingen enkelt bevispakke passer til enhver ordre. Aftal krav iht. mængde, funktionel risiko og kundeforpligtelser. En engangsdel og en gentagen batch har brug for forskellige beviser; kapacitetsanalyse kræver også passende procesdata og statistiske antagelser.
Hvad skal der ske, når den godkendte prøve er i konflikt med tegningen?
Løs uoverensstemmelsen skriftligt inden produktion. Identificer kontrolkravet, revider de berørte dokumenter, hvor det er nødvendigt, og afgør, hvilke inspektioner eller test der skal gentages. Lad ikke to uforenelige definitioner cirkulere under samme godkendelse.


